The post Konstruktionsdaten zum Download: DIY Großraum-3D-Drucker first appeared on igus® Blog.
]]>
Dabei haben Kunden schon mehrfach bewiesen, dass der igus® Baukasten auch für den Bau von Großraum-3D-Druckern sehr gut geeignet ist. So wurden zum Beispiel drylin® Mehrachs-Portale in einem Großraum-3D-Drucker für Hausfassaden eingesetzt.
Das hat sich auch das 3D-Druck-Team bei igus® zunutze gemacht, und hat sich seinen eigenen Großraumdrucker für den igus® 3D-Druck-Service gebaut.
Was waren die größten Herausforderungen beim Bau und der Inbetriebnahme des Großraum-3D-Druckers?
Zunächst gilt es bei der Auslegung eines solchen 3D-Druckers eine steife Konstruktion zu wählen, da durch die größeren Abmessungen die Durchbiegung und Schwingungen des Druckers die Funktion sehr stark einschränken. Außerdem gilt es insbesondere bei einem beheizten Druckbett die enorme Wärmeausdehnung auszugleichen (z.B. wird bei einem Aluminium-Druckbett von 1 Meter Länge bei 50 °C Temperaturdifferenz eine Wärmeausdehnung von mehr als 1 mm erreicht). Dieses Problem wird beispielsweise dadurch gelöst, dass das Druckbett schwimmend gelagert wird und sich so das Druckbett ausdehnen kann, ohne den Drucker zu verformen. Weiterhin wird vor dem Drucken das Druckbett abgetastet und so Unebenheiten über die Software ausgeglichen.
Beim eigentlichen 3D-Druck der Bauteile ist ebenfalls die Maßänderung durch Temperaturdifferenzen (Schwindung) des Kunststoffbauteils die größte Herausforderung. Denn bei einer zu großen Schwindung wird entweder das Bauteil nicht maßhaltig oder das Bauteil löst sich vom Druckbett. Wie im regulären Filament-3D-Druck kann durch folgende Maßnahmen gegengesteuert werden:
Zum einen sollte ein Material mit sehr geringer Schwindung verwendet werden. Im Folgenden wurde die Schwindung beispielhaft für ein Kunststoffteil mit einem Meter Länge aus drei unterschiedlichen gängigen Materialien ausgerechnet:
ABS: 5mm
PETG: 3 mm
PLA: 1mm
Zum anderen ist es sinnvoll, die Temperaturdifferenz zu reduzieren, z. B. durch einen beheizten Bauraum. Dadurch findet ein Teil der Schwindung erst statt, wenn das Bauteil fertig gedruckt ist und das Bauteil mit dem Drucker zusammen abkühlt. In dem hier gebauten Drucker wird keine aktive Heizung verwendet, da dies bei so einer Größe seine ganz eigenen Herausforderungen mit sich bringt. Durch die Einhausung und das beheizte Druckbett gibt es jedoch eine passive Beheizung der Luft, was hier auch schon hilft.
Welche Komponenten wurden verbaut?
Beim Bau des Großraum-3D-Druckers sind folgende igus®-Komponenten zum Einsatz gekommen:
- X-Y-Achsen: Independent Dual Extruder (IDEX) mit drylin® W und N Profilen
- drylin® R Hohlprofilwelle für die Übertragung der Antriebsmomente an die Riementriebe
- drylin® N und Trapezgewindeantriebe für die Z-Achse
- E2i.15 Energieketten zur Anbindung des X-Y-Portals
- drylin® E Nema 17 Motoren für die Z-Achse
- drylin® E Nema 23 Motoren für X- und Y-Achse – chainflex® CF9, CF298 und CF299 Leitungen für alle elektronischen Verbindungen
- xirodur® B180 xiros® Rillenkugellager im Filament-Spulenhalter für ein verbessertes Abrollen der Filament-Spule

Zudem wurde auch der hauseigene 3D-Druck-Service eingesetzt, um zum Beispiel Strukturbauteile, Halter, Riemenklemmen und Sonderanschlusselemente für die verbauten Energieketten herzustellen. Dabei wurde unter anderem das neue igus® Filament igumid® P190 verwendet. Das ist ein mit Kohlefaser verstärktes Filament mit einer unglaublichen Biegefestigkeit von bis zu 237 MPa und einem enormen E-Modul von 11.500 MPa. Zudem wurden die Sonder-Antriebsmuttern aus iglidur® i3 per Lasersintern hergestellt. Individuelle 3D-Druck-Bauteile können sehr einfach im igus® 3D-Druck-Service angefragt und bestellt werden. Dazu muss lediglich das STEP-Modell auf www.igus.de/idd hochgeladen werden. Dann nur noch das passende Material und die Stückzahl auswählen und direkt bestellen oder ein Angebot anfordern.


Konstruktionsdaten hier herunterladen
Unter dem untenstehenden Link können Sie sich die Konstruktionsdaten herunterladen. Dabei ist zu beachten, dass der Drucker speziell als DIY-3D-Drucker konzipiert ist. igus® ist kein Hersteller von 3D-Druckern und wird daher auch keinen Support beim Aufbau des 3D-Druckers anbieten können.
Eckdaten des DIY-Großraum-Druckers:
- Bauraumabmessungen: ca. 1000x500x500 mm
- Außenabmessungen: ca. 1612 x 816 x 800 mm
- Gewicht: ca. 40-60 kg
- Steuerung: Duet3D-System mit Touchscreen-Interface
- Druckkopf: zwei unabhängige Druckköpfe, Direct Drive, Modell und Düsendurchmesser frei wählbar
- Drucktisch: Aluminium-Gussplatte 10 mm
- Reine Aufbauzeit: ca. 3-5 Tage (wenn alle Komponenten bereitliegen und zuzüglich eventueller Recherche)
Was haben wir aus dem Aufbau gelernt?
Keep It Simple – Auch wenn es viele schöne Möglichkeiten gibt, z. B. möglichst viele Funktionen in ein Bauteil zu integrieren oder möglichst elegante Lösungen zu konstruieren, ist der einfachere Weg oft der effektivere.
Vorsicht Werbung: drylin® ist ein toller Baukasten!
Energieketten sind ein wichtiger Bestandteil einer Maschine, sobald sich Komponenten oder Baugruppen zueinander bewegen – egal, in welchem Umfang – und sollten frühzeitig bei der Konstruktion einbezogen werden. Ab einer gewissen Größe von Filament-3D-Druckern ist es zudem sinnvoll, über Granulat statt Filament als Ausgangsmaterial nachzudenken. Da der hier vorgestellte Drucker modular aufgebaut ist, sollte er sich ebenfalls mit einem Granulat-Extruder ausstatten lassen.
Weitere Informationen zum 3D-Drucker-Bau gibt’s hier:
Produkte für 3D-Drucker-Bausätze leicht, günstig, schmiermittelfrei
3D-Drucker-Bauteile zum Selberbauen von igus®
The post Konstruktionsdaten zum Download: DIY Großraum-3D-Drucker first appeared on igus® Blog.
]]>The post Worin unterscheiden sich schrägverzahnte Zahnräder zu geradverzahnten Zahnrädern first appeared on igus® Blog.
]]>Geradverzahnte Stirnzahnräder
Geradverzahnte Stirnräder sind die gängigste Art von Zahnrädern. Wenn Sie jemanden bitten würden, zu beschreiben, wie ein Zahnrad aussieht, würde er mit hoher Wahrscheinlichkeit ein geradverzahntes Stirnzahnrad beschreiben. Gerade Zähne, die mit anderen Stirnrädern ineinandergreifen können und gleichmäßig um einen kreisförmigen Körper angeordnet sind.
Dank der Einfachheit der Konstruktion sind Stirnradgetriebe sehr kostengünstig und schnell herzustellen. Bei höheren Geschwindigkeiten erzeugen geradverzahnte Stirnzahnräder jedoch viel mehr Geräusche und Vibrationen, weshalb sich geradverzahnte Stirnzahnräder besser für Anwendungen mit niedrigen Geschwindigkeiten eignen.
Stirnradgetriebe werden am häufigsten in Anwendungen wie Kaffeemaschinen, Getränkeautomaten, Bankautomaten, Automotive Aktuatoren, etc. eingesetzt.

Schrägverzahnte Stirnzahnräder
Schrägverzahnte Zahnräder unterscheiden sich von geradverzahnten Zahnrädern durch die Zahnradform; bei schrägverzahnten Zahnrädern sind die Zähne nicht gerade, sondern wie der Name schon sagt, schräg angeordnet. Schrägverzahnten Zahnräder haben den Vorteil, dass diese mehr Kräfte übertragen können als geradverzahnte Zahnräder.
Schrägverzahnte Zahnräder erzeugen jedoch aufgrund der Schrägverzahnung einen Axialschub. Diese axiale Kraft muss aufgefangen werden oder erfordert die Kombination von zwei schrägverzahnten Zahnrädern (Pfeilverzahnung oder Doppelschrägverzahnung) zu einem einzigen Zahnrad.
Die Axialkräfte führen dazu, dass der Lagerverschleiß zunimmt.

Eine Anwendung bei der sowohl geradverzahnte als auch schrägverzahnte Zahnräder eingesetzt werden, sind Autos. Hier werden im Vorwärtsgang schrägverzahnte Zahnräder eingesetzt und im Rückwärtsgang geradverzahnte. Dies zeigt sich durch die deutlichen höheren Fahrgeräusche beim Rückwärtsfahren.
Sie interessieren sich für Kunstoffzahnräder von igus? Besuche Sie doch mal unserer Website: www.igus.de/zahnraeder
Wenn Sie Kunststoffzahnräder für Ihre Anwendung benötigen, helfen wir Ihnen gerne unverbindlich weiter.
The post Worin unterscheiden sich schrägverzahnte Zahnräder zu geradverzahnten Zahnrädern first appeared on igus® Blog.
]]>The post VAVE Optimierungen in der Automobilindustrie? Wettbewerbsvorteile während Produktentwicklungen und Serie identifizieren first appeared on igus® Blog.
]]>Was ist VAVE und wie kann es eingesetzt werden?
VAVE ist eine enorm wirksame Methode zur Technik-, Prozess- und Kostenoptimierung. In der effizienz- und stückzahlorientierten Automobilindustrie ist die Umsetzung von VAVE Projekten ein tagtäglicher Begleiter. Vor allem wenn es darum geht Wettbewerbsvorteile zu erreichen.
Die Geschichte hinter VAVE ist lang und die Erkenntnisse bemerkenswert. In den 1940er Jahren stellten Ingenieure fest, dass über den Austausch von konventionell eingesetzten Materialien und Bestandteilen, das Endprodukt erheblich profitieren kann.
Häufig würden Kosten gesenkt oder das Produkt verbessert, oft sogar beides.
Was aus der Not und Güterknappheit heraus begann, wurde zu einem systematischen Prozess und hochinnovativen Werkzeug. Die Herangehensweise hat sich über die Jahre stetig weiterentwickelt. Von der Wertanalyse wurde es zum Value Engineering, dieses wiederum zum umfassenden Value Management. Eine Technik welche während Produktentwicklungen dauerhaft den Kundennutzen in Abhängigkeit zu den eingesetzten Ressourcen und Materialien stellt. VAVE ist heutzutage ein fester Bestandteil von Kostenreduzierungsmaßnahmen für Serien- und Vorserienprodukte.
Jedoch ist es nicht immer leicht, Bestandteile von Produkten auszutauschen, oder das richtige Ersatzprodukt mit VAVE Hintergrund zu finden. igus bietet diverse Möglichkeiten an, um beispielsweise kostenlose Muster von u.a. VAVE optimierenden Gleitlagern zu erhalten. Mehr Infos dazu folgen im hinteren Abschnitt „Erste Versuchsmuster für Ihre Anwendung – auch auf Basis von VAVE“.
Gängige Kürzel, Schreibweisen und Bezeichnungen im Umfang von VAVE
- VAVE
- VA/VE
- Value Analysis/Value Engineering
- Value Engineering
- Value Added Value Engineering
- Value Analysis and Vave Engineering
- Value Management
VAVE Hintergrund von igus
Unsere Firma igus basiert auf dieser Idee. „Geben Sie mir Ihr schwierigstes Teil und ich finde eine Lösung“ fragte unser Unternehmensgründer Günter Blase den Automobilzulieferer Pierburg im Jahr 1965.
Damals wäre niemand auf die Idee gekommen, dieses kleine Metallteil aus Kunststoff zu fertigen und obendrein auch noch mit einer Spritzgussmaschine herzustellen. Der Herstellungsprozess war einfach zu kompliziert. Für Günter Blase war das kein Grund, den Mut zu verlieren. Er zog in seine Doppelgarage und experimentierte so lange, bis der erste perfekte Kunststoff-Ventilkegel aus der Maschine kam. Das Ergebnis war ein Kunststoffteil, welches für Pierburg im Vergleich zum üblicherweise eingesetzten Metall-Ventilkegel, eine längere Einsatzdauer bei geringeren Kosten erreichte.
Noch heute folgen wir dieser Idee und haben sie mit einem Slogan für unsere motion plastics® betitelt: Tech up, Cost down. It’s our job!®
VAVE Aspekte in igus Produkten
Cost down ↓
- 40% günstiger im Vergleich zu herkömmlichen Lagerlösungen
- Große Auswahl an Materialien für die ideale u.a. Gleitlager VAVE Lösung
- Höhere Einsparungen beim Austausch von u.a. Edelstahl Metallverbund Lagern, Keramiklagern, Graphit-Carbon Lagern
- Kosteneffiziente Herstellungsmethode mit u.a. Mikrospritzguss: Geringe Zykluszeit, weniger Material für Anschnitt und Kaltverteiler, kleinere Maschinen, geringerer Stromverbrauch und bessere Nachhaltigkeit.
- Bauteilreduzierung: mehrteilige Lösungen durch einteiliges Kunststoffteil ersetzen
- Selbstschmierend: kein externes Schmiermittel erforderlich
- Montagezeiten und Prozessschritte einsparen: über u.a. innovative Designs unserer Clips Lager
Tech up ↑
- Bis zu 80% leichter
- Geräuschreduzierung (#NVH #BSR)
- Geringer Reibwert und Verschleiß
- Selbstschmierend: kein externes Schmiermittel erforderlich
- Emissionsreduzierend
- Keine Korrosion
- Längere Lebensdauer in der Anwendung
- Schwingungsdämpfend
- Hohe Chemikalienbeständigkeit
- Formfreiheit
- Einfache Montage
- Besserer CO2-Fußabdruck
Value Engineering für bewegliche Anwendungen im Fahrzeug
Zu finden sind igus Produkte überall dort wo Bewegungen stattfinden. Der Fokus liegt auf Reibungs-, Verschleiß- und Geräuschreduzierung der eingesetzten Komponenten und Gegenlaufpartner. Von der Lagerung im Pedal, der Scheibenwischer oder der Autositzverstellungen, über Gleitlager und Zahnräder in Aktuatoren und Kleinmotoren, bis hin zu Hochtemperaturbereichen im Getriebe.
Die Liste an Produkten wird kontinuierlich erweitert. Unsere Ingenieure erforschen Materialien und entwickeln neue innovative Produkte und Designs. Immer auf Basis des Tech up, Cost down Gedankens. Aktuell zählen zu unserem dry-tech Portfolio beispielsweise tribologisch optimierte Gleitlager, Zahnräder, Gewindemuttern & Spindeln, Linearlager, Sphärische Lager, Kugellager und vieles mehr.

Erste Versuchsmuster für Ihre Anwendung – auch auf Basis von VAVE
Bestandteile eines Produkts auszutauschen ist nicht immer einfach. Daher bieten wir nachfolgende Möglichkeiten an, Muster günstig und schnell bereitstellen zu können.
- Umfangreiches Katalogprogramm mit >6.500 Abmessungen ohne zusätzliche Werkzeugkosten
- Halbzeug als Rundstab oder Plattenmaterial zur mechanischen Bearbeitung individueller Muster
- 3D-Druck: Verschleißarme Kunststoffteile für die Automobilindustrie – Blog
- Serien-Spritzguss und Sonderdesigns: individuelle dry-tech Produkte über hauseigenen Werkzeugbau hergestellte Werkzeuge mit günstigen anteiligen Kavitätenkosten. Breite Materialauswahl für die ideale Kosten reduzierende und Technik verbessernde Lösung ihrer Anwendung
- FastLine: maßgefertigte Spritzguss-Gleitlager und Anlaufscheiben in maximal sieben Tagen über vollautomatisierte Prozesse
Beratung mit persönlichem Support, digital oder vor Ort in >35 Ländern

Mit 35 Niederlassungen weltweit und Partnern in weiteren 55 Ländern wollen wir Ihnen die bestmögliche Zusammenarbeit bieten. Auf unserer IMPS – igus Motion Plastics Show stellen wir dieses Jahr 168 neue Produkte aus, um Ihr VAVE-Programm zu realisieren.
Gerne präsentieren wir Ihnen unsere Vorteile und Einsatzmöglichkeiten tribologisch optimierten Produkte für Ihre spezifische Anwendung. Persönlich vor Ort oder virtuell und live direkt von unserem Messestand aus Köln oder unserer lokalen Niederlassungen.
Ihr Value Engineering Partner? igus Automotive!
Gerne präsentieren wir Ihnen weitere Vorteile und Einsatzmöglichkeiten unserer tribologisch optimierten Polymergleitlager.
Sprechen Sie mich gerne an:
Sebastian Bloechl
Fon: +49(0)2203-9649-7718
Cell: +49(0)173-4537974
Online: Linked.in
Mail: sbloechl@igus.net
Kostenlose online Beratung: igus Chat, MS Teams, Skype, Whatsapp, WeChat
Follow us on: linked.in, instagram, facebook
Viel Spaß beim Stöbern und danke für Ihre Zeit.
PS: Ob Gleitlager, sphärische Lager, Linearlager, Kugellager, Sonderslider, Zahnräder oder individuelle Wunschgeometrie, mit dem iglidur® Designer bleiben keine Wünsche offen. Bauteil jetzt anfragen und heute noch ein Angebot erhalten.
Mehr Infos: Automobilindustrie, Kunststoff-Gleitlager für Automotive Interieur, Exterieur und Motorraum-Anwendungen


Sie interessieren sich für unsere Produkte für die Automobilindustrie?
The post VAVE Optimierungen in der Automobilindustrie? Wettbewerbsvorteile während Produktentwicklungen und Serie identifizieren first appeared on igus® Blog.
]]>The post Materialien für die Luftfahrt – flammbeständig und getestet gemäß FAR 25.853 ? first appeared on igus® Blog.
]]>
Deswegen werden alle Materialien, die im und am Flugzeug eingesetzt werden, aufwendigen FST-Tests unterzogen. FST steht für Fire, Smoke und Toxicity – also Entflammbarkeit, Rauchintensität und Verbrennungstoxizität.
Dabei müssen alle Materialien die nachfolgend beschriebene vertikale Brandprobe (FAR 25.853) zum Nachweis der Entflammbarkeit bestehen. Der tatsächlichen Einsatzort legt darüber hinaus fest, ob lediglich die Entflammbarkeit überprüft oder der gesamte FST-Test durchgeführt wird. Siehe hierfür auch die Tabelle am Ende der Seite.
Im Unterschied zu standardmäßig verfügbaren Kunststoffen, wie PEEK oder PA, sind iglidur® Werkstoffe von igus® speziell zusammengestellte Hochleistungspolymere für bewegte Anwendungen. Das bedeutet: iglidur® Kunststoffe bestehen immer aus einem Basispolymer, Festschmierstoffen (um besonders gute tribologische Eigenschaften zu erlangen) und bestimmten Additiven, je nach Einsatzzweck.
Um auch die hohen Anforderungen bezgl. Brandschutz und Entflammbarkeit der Luft- und Raumfahrt zu erfüllen hat igus® verschiedene Materialen mit flammhemmenden Additiven entwickelt und zertifizieren lassen. Die drei Standards iglidur® X, J350 und A350 sowie iglidur® H und G V0 erfüllen die Anforderungen der FAA. Die Gleitlagermaterialien wurden von einem unabhängigen Prüfinstitut gemäß der Brandprüfung FAR 25.853 App F, Part 1a 1(ii) positiv getestet.


Die Brandschutzanforderungen sind weltweit von verschiedenen Behörden genau definiert. Um in einem Flugzeuginnenraum eingesetzt werden zu können müssen alle Materialen Brandprüfungen bestehen.
In den USA werden die Regularien von der US-Luftfahrtbehörde, der Federal Aviation Administration (FAA) festgelegt. Das dazugehörige Dokument heißt FAR (Federal Aviation Regulation).
In Europa stellt dagegen die EASA (European Aviation Safety Agency) die Regeln auf und hat dafür die CS (Certification Specifications) und die JAR (Europäisches Äquivalent zur FAR) entworfen.
Die FAR, JAR und CS sind inhaltlich weitgehend gleich. In allen drei Regularien legt „Abschnitt 25“ die Regeln für große Verkehrsflugzeuge fest und „Absatz 853“ konkretisiert es noch einmal für alle Materialien im Flugzeug-Innenraum. Die inhaltlich gleichen Standards der Brandprüfung für den Flugzeuginnenraum werden also in den Regularien FAR 25.853, JAR 25.853 sowie CS 25.853 beschrieben.
Neben diesen Behörden haben auch die zwei größten Flugzeughersteller – Airbus und Boeing – interne Dokumente erstellt, die Sicherheitsvorschriften definieren. Die AITM (Airbus Industrie Test Method) von Airbus und die BSS (Boeing Safety Standard) von Boeing. Inhaltlich sind die mit den zuvor genannten Regularien zum Brandschutz aus FAR und JAR identisch.
Die Tests zur FAR 25.853 werden in einer genormten 12-sekündigen oder 60-sekündigen vertikalen Brandprüfung durchgeführt:
Der Test findet in einer Testkammer statt, in der der Prüfkörper vertikal montiert ist. Dabei muss der Prüfkörper die Maße 75 mm x 305 mm x nominale Dicke (max. 13 mm) einhalten. Die Mitte der Unterkante der Probe wird je nach Testtyp 12 oder 60 Sekunden lang einer Gasflamme ausgesetzt. Die Flamme hat eine definierte Höhe von 38 mm. Während des Tests werden Notizen für die Nachflammzeit, die Brennlänge und die Flammzeit von Tropfen gemacht.

Um die vertikale Brandprobe mit 12 bzw. 60 Sekunden Beflammzeit zu bestehen, müssen die folgenden Kriterien erfüllt werden.
| Nachflammzeit | Flammzeit des Probekörpers nach Entfernen des Bunsenbrenners |
| Fammzeit von Tropfen | Flammzeit der vom Prüfkörper abgetropften Teilen |
| Brennlänge | Länge, die der Prüfkörper im Zeitraum der Beflammung abgebrannt ist |
Die 60-sekünde vertikale Brandprobe wird bei Materialien angewandt, die in Baugruppe wie z.B. Decken, Wandpaneelen, Trennwände, Einbauten für Bordküchen, große Schränke oder Gepäckfächer. Igus® Produkte finden sich meist in dieser Kategorie wieder.
Die 12-sekündige vertikale Brandprobe hingegen kommt für Baugruppen zur Anwendung wie z.B. Bodenbeläge, Sitzkissen, Polsterungen, beschichtete Stoffe, Leder, elektrische Leitung, Fugen- und Kantenbedeckung und einige mehr.

Zusammenfassung und Zusammenhang zu den Normen von Boeing und Airbus
In der folgenden Tabelle werden die unterschiedlichen Testmethoden zusammengefasst. Darüber hinaus wird die Verknüpfung der Testmethoden von FAR 25.853, AITM und BSS hergestellt.


Sie interessieren sich für unsere Produkte in der Luft- und Raumfahrttechnik?
The post Materialien für die Luftfahrt – flammbeständig und getestet gemäß FAR 25.853 ? first appeared on igus® Blog.
]]>The post Die richtige Schmierung für Gleitlager aus Kunststoff first appeared on igus® Blog.
]]>
Und trotzdem sehen wir uns bei igus® immer mal wieder mit diesem Thema konfrontiert. Denn auch mit unseren trockenlaufenden Gleitlagern kann es schonmal Vorteile haben, eine zusätzliche Schmierung aufzutragen. So hat schon mancher Anwender das sporadisch während der Einlaufphase auftretende Quietschen durch WD-40 besiegt und die ein oder andere Welle oder Aufnahmebohrung mit etwas Wachs vor dem Tod durch Korrosion bewahrt. Während ich dem Thema WD40 bereits einen Blogbeitrag gewidmet habe, nehme ich mich diesmal dem Thema Schmierfett an.
Grundsätzlich werden zur Schmierung von Lagern Schmierfette und Schmieröle verwendet. Der Unterschied liegt hauptsächlich in der Viskosität. Heißt: Öl ist wenig überraschend eher dünnflüssig (wobei es natürlich von Öl zu Öl nochmal unterschiede gibt), Fett eher zähflüssig. Durch diese hohe Viskosität – also zähflüssige Konsistenz – bleibt Fett auch besser an bzw. in der Lagerstelle haften.
Während Schmieröl eher zur Optimierung von Leichtlaufeigenschaften und Temperaturregulierung dient, eignet sich Schmierfett vor allem zum Schutz vor äußeren Einflüssen wie Schmutz oder Feuchtigkeit. Aus diesem Grund laufen öl-geschmierte Lager in der Regel komplett in Öl, welches in einem geschlossenen Kreislauf durch die Lagerstelle fließen aber nicht entwichen kann. Und hier erklärt sich dann auch, wieso der Artikel zum WD-40 die Frage nach der Schmierung von Gleitlagern nicht ausreichend beantwortet. WD-40 ist ein sogenanntes Kriechöl. Ein Öl mit sehr geringer Oberflächenspannung und niedriger Viskosität, das extra dafür da ist, möglichst überall hin zu gelangen. Die gleiche Fähigkeit sorgt aber dafür, dass es gleichzeitig nirgendwo lange bleibt. Und das bisschen was an der gewünschten Stelle – also im Lager – verbleibt, trocknet auch noch relativ zügig ein.
Die Schmierung der Wahl: Schmierfett
In der Praxis werden Gleitlager, die sich nicht in einem Ölbad betreiben lassen also mit Schmierfett geschmiert. Aber auch hier gibt es wieder Unterschiede. Eigentlich sind Schmierfette nichts anderes als Schmieröle, denen Eindicker und bestimmte Additive beigefügt wurden. Die Art der als Basis dienenden Öle und Eindicker wiederum ergibt verschiedenste Kombinationen mit unterschiedlichen Eigenschaften. Details hierzu liefert beispielsweise der entsprechende wikipedia-Artikel, weshalb ich das ganze hier etwas abkürze.
Im igus® Labor haben wir zwei häufig vorkommende Schmierstoffgruppen im Zusammenwirken mit verschiedenen iglidur® Werkstoffen untersucht. Innerhalb der Gruppen wurden wiederum Stoffe der gleichen Art, jedoch unterschiedlicher Hersteller getestet. Untersucht wurden die Auswirkungen auf die Reibung, sowie das Verschleißverhalten.

Der Reibwert fällt vor allem bei den mit Mineralölen mit Metallseifen sehr gering aus. Insbesondere iglidur® J liefert hier sehr gute Ergebnisse. Auch mit Schmierfett auf Silikonöl-Basis lässt sich der Reibwert im Vergleich zum Trockenlauf leicht verbessern.

Auch in puncto Verschleiß lässt sich mit Schmierstoffen der Gruppe A ein deutlich verbessertes Ergebnis erreichen. Überraschend fällt der Verschleiß bei den mit Silikonöl geschmierten Gleitlagern allerdings sogar etwas höher aus, als bei den im Trockenlauf erzielten Ergebnissen. Hier sollte jedoch beachtet werden, dass die Streuung der Ergebnisse sehr stark ausgeprägt ist und somit die Ergebnisse im Schnitt dennoch besser ausfallen können als ohne Schmierung. Es ist jedoch fraglich, wie sich dieser Unterschied in der Praxis bemerkbar macht.
Fazit: Schmierfette auf Mineralölbasis lieferten die besten Ergebnisse
Die hier vorgestellten Ergebnisse decken sich mit den von uns in der Praxis gemachten Beobachtungen. Vor allem Kunden mit Lagerstellen, die direkten Umwelteinflüssen wie Witterung, Feuchtigkeit und Schmutz ausgesetzt sind, setzen auf Schmierfett und häufig auf eben jenes auf Mineralölbasis. Ohne Werbung zu machen, empfehlen wir hier für iglidur® Werkstoffe häufig OKS 400. Allerdings lassen sich auch mit anderen Schmierfetten ähnlicher Zusammensetzung gute Ergebnisse erzielen.
Am Ende ist allerdings trotzdem entscheidend, das Schmierfett – wie auch die Gleitlager selbst, passend zur jeweiligen Anwendungssituation auszuwählen und die entsprechenden technischen Parameter zu berücksichtigen.
Benötigen Sie Hilfe mit der Wahl des richtigen Schmierfetts für Ihre Gleitlageranwendung? Oder haben Sie schon das richtige Schmierfett, aber nicht das richtige Gleitlager? Wir beraten Sie gerne.
The post Die richtige Schmierung für Gleitlager aus Kunststoff first appeared on igus® Blog.
]]>The post Konstruktiontipps: Multi-Material-Bauteile aus dem 3D-Drucker first appeared on igus® Blog.
]]>Die additive Fertigung ist aus den meisten Entwicklungsabteilungen, Fertigungsstraßen und Werkstätten nicht mehr wegzudenken. Während die Technik zu Beginn überwiegend für Prototypen und Ansichtsmodelle genutzt wurde, entwickelten sich sowohl die Anlagentechnik als auch die Materialien immer weiter; So drängten beispielsweise im Bereich der technischen Kunststoffe in den letzten Jahren die großen Polymerspezialisten mit 3D-Druck-Materialien auf den Markt. Hierdurch wurden mehr und mehr funktionale Anwendungen ermöglicht. Die vergleichsweise einfache Anlagentechnik und Handhabung sind ein entscheidender Grund, warum es im Bereich des 3D-Druck-Filamente die wohl größte Material-Vielfalt der 3D-Druck-Verfahren gibt.
Auch igus, seit jeher mit der Entwicklung von funktionalen Hochleistungskunststoffen befasst, hat sich schon vor einigen Jahren der additiven Fertigung angenommen und Materialien für Filament-Drucker (FDM) und Lasersinter-Drucker (SLS) entwickelt. Entsprechen geht es in diesem Artikel um Materialien für die bewegte Anwendung, in der Reibung und Verschleiß anfällt in Abgrenzung zu statischen Komponenten.
Multimaterial-3D-Druck
Während einerseits in den Konstruktionsbüros überlegt wird, wie sich die additive Fertigung möglichst sinnvoll und gewinnbringend als Ersatz oder Ergänzung bestehender Fertigungstechniken anwenden lässt, eilt an anderer Stelle die Fertigungstechnik mit den Möglichkeiten, die sie mitbringt, der Produktentwicklung ein Stück weit voraus. Die Rede ist hier von Multi-Material-Bauteilen, im deutschen Sprachgebrauch mitunter auch als 2-Komponenten-Bauteile (2K) bezeichnet. Dabei bezieht man sich auf die Möglichkeit, ein Bauteil in einem Fertigungsschritt, also ohne nachträgliches Fügen, aus zwei unterschiedlichen Materialien zu fertigen.
Verfahren, die Bauteile aus dem flüssigen oder pulverförmigen Rohmaterial heraus herstellen, bieten diese Möglichkeit bislang aus verfahrenstechnischen Gründen nicht: sie ist den 3D-Druckern, die nach dem Strangablegeverfahren (FDM/FFF) arbeiten, vorbehalten. Begründet ist dies durch die Methode: Das Rohmaterial – Filament – wird durch eine Schmelzdüse aufgetragen, derer sich nahezu beliebig viele auf einem oder mehreren Druckköpfen anordnen lassen. Die zweite Düse am Druckkopf wird üblicherweise für die Verarbeitung von Stützmaterial verwendet, welches nach dem Druck nicht am Bauteil verbleibt. Allerdings lassen sich auch unterschiedliche Filamente auf diese Weise zu einem Bauteil kombinieren.
Da der 3D-Drucker bei diesem Verfahren in jeder Schicht zwischen den zwei Materialien wechselt, gibt es aus geometrischer Sicht keine Beschränkung, wie die beiden „Phasen“ (analog zur Chemie) kombiniert werden können. Somit können die Materialien ineinander verschränkt, umschließend, schichtweise abwechselnd etc. verwendet werden. Je nach 3D-Druck-Software (Slicer) lässt sich auch unterschiedlichen Features (wie Infill, Außenhaut, Ober- und Unterseite) je das eine oder andere Material zuweisen, sodass man bei der Kombination der Materialien sehr kreativ werden kann.
Kombinationsmöglichkeiten unterschiedlicher Materialien
Filamentvielfalt
Um das Potential dieser Fertigungsmöglichkeit zu erkennen, muss man sich zunächst die Materialvielfalt, die der 3D-Druck mit Filament bietet, vor Augen führen. Ohne Anspruch auf Vollständigkeit gibt es daher an dieser Stelle eine Übersicht der verschiedenen Filament-Typen, beziehungsweise der funktionalen Eigenschaften, die man sich mit einem bestimmten Filament erkaufen kann:
- Optik: Filament in verschiedenen Farben (bis hin zu Sonderanfertigungen nach RAL-Ton) und Oberflächenbeschaffenheiten (glänzend, matt, transluzent), metallgefüllt
- Mechanische Eigenschaften: zäh, temperaturbeständig, faserverstärkt, flexibel
- Besondere Eigenschaften: Brandhemmend, antistatisch bzw. leitend, tribologisch optimiert, aufschäumend
Wie bereits beschrieben, lassen sich zwei Filamente auf einem handelsüblichen Drucker theoretisch beliebig kombinieren. Einschränkend wirken sich höchstens signifikant unterschiedliche Verarbeitungstemperaturen aus. Die Materialien müssen auch nicht unbedingt an den Grenzflächen miteinander verschmelzen, da durch einen konstruktiv gelösten Formschluss der beiden Materialien trotzdem eine untrennbare Verbindung zwischen beiden Phasen erreicht werden kann.
Ideen für Anwendungen
Folgende Ideen für sinnvolle und funktionale Materialkombinationen kurz vorgestellt:
- Ein Bauteil zum Umlenken von Kräften in einer Apparatur soll eine möglichst hohe Steifigkeit aufweisen, um das Gelenk frei von Störeinflüssen zu halten. Gleichzeitig sollen die Lagerstellen möglichst leichtgängig, aber haltbar und verschleißfest sein.
-> Hier bietet sich eine Kombination aus einem glas- oder kohlefaserverstärkten Konstruktionswerkstoff, beispielsweise igumid P150, und einem tribologisch optimieren Material, wie dem iglidur Tribofilament von igus an. - Ein Greiferelement soll aufgrund von dynamischen Anforderungen möglichst leicht, aber trotzdem biegefest sein und gleichzeitig das Greifgut sicher, aber schonend fassen.
-> Während der Körper des Greifers mit einem faserverstärkten Filament hergestellt wird, kann für die Greifflächen ein flexibles Filament zum Einsatz kommen, welches durch einen hohen Reibwert einen sicheren Griff vermittelt. - Eine Welle soll, unter Ausgleich von möglichen Winkelfehlern sowie Dämpfung von auftretenden Stößen, gelagert werden.
-> Das Gleitlagerelement aus Tribofilament kann hier mit einem flexiblen Filament, beispielsweise TPU mit einer Shore-Härte von 95 A, ummantelt werden.
Voraussetzungen für die Kombination unterschiedlicher Materialien
Zwei unterschiedliche Filamente lassen sich auf verschiedene Weise zu einem haltbaren Bauteil miteinander verbinden. Zum einen verschmelzen oder „verschweißen“ die Materialien in den Grenzflächen ähnlich wie zwischen zwei Schichten des gleichen Materials. Dies funktioniert umso besser, je ähnlicher sich die Filamente in Bezug auf die Polymerzusammensetzungen, und damit die Verarbeitungstemperaturen sind. Aber auch weniger ähnliche Materialien gehen eine gewisse Bindung ein. Grenzen sind hier lediglich gesetzt, wenn die Verarbeitungstemperatur des einen Materials die des anderen so weit übersteigt, dass das zweite Material nicht mehr formstabil verarbeitet werden kann oder gar zersetzt wird.
Zum anderen lässt sich über eine formschlüssige Gestaltung beider Phasen eine Verbindung herstellen, die nicht zerstörungsfrei zu lösen ist. Hierfür gibt es unterschiedliche Herangehensweisen, die im folgenden Abschnitt genauer erläutert werden.
Konstruktion für den Multimaterial-3D-Druck
Umsetzung im CAD-System
Möchte man mit dem 3D-Druck von Multi-Material-Bauteilen beginnen, stellt sich zunächst die Frage, wie man dem 3D-Drucker beibringt, wo er welches Material verwenden soll. Anhand der bei igus verwendeten Soft- und Hardware soll exemplarisch gezeigt werden, wie hier vorgegangen werden muss. Für die Konstruktion kommt Autodesk Inventor zum Einsatz, als 3D-Drucker mit zwei Materialdüsen ein Ultimaker der neueren Generation sowie die dazu passende Slicer-Software Cura in der aktuellen Version.
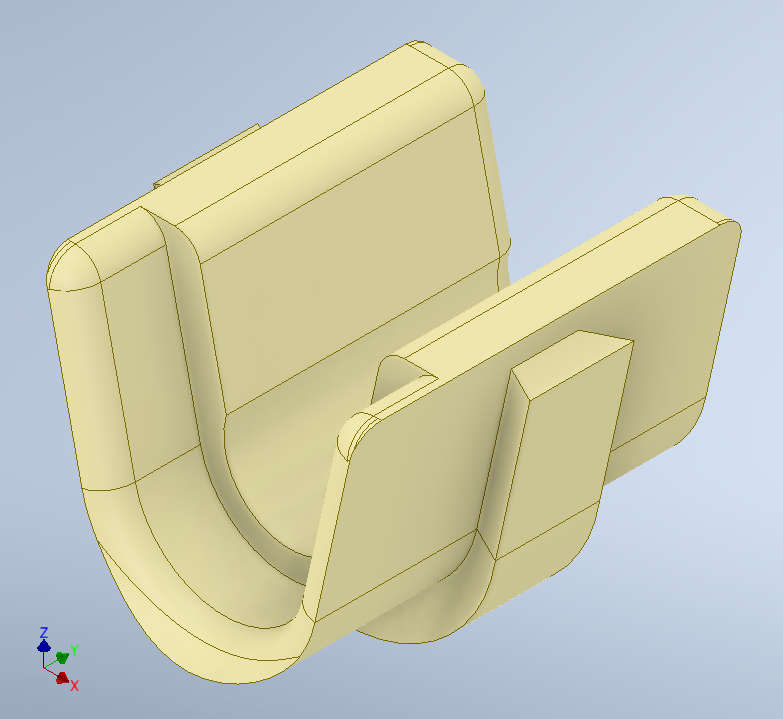
Cura bietet die Möglichkeit, STL-Modelle übereinander zu legen. Hierbei werden zwei Modelle so miteinander kombiniert, dass ihre Koordinatensysteme und Ursprünge übereinstimmen. Weiterhin lassen sich den Modellen einzeln die Materialien zuweisen. Somit benötigt man für ein 2-Komponenten-Bauteil zwei zueinander gehörende STL-Modelle, denen das jeweilige Material zugeordnet wird.
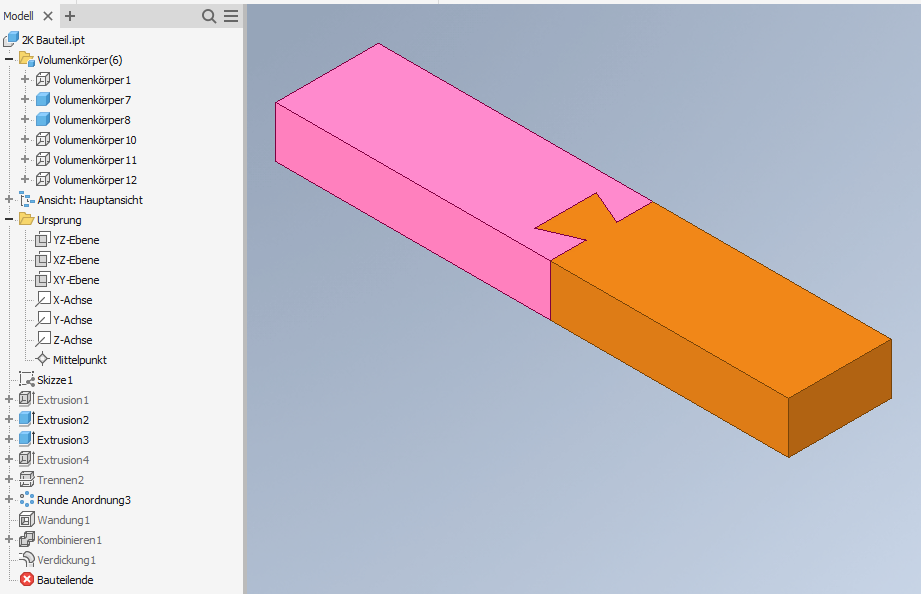
Im CAD-System gibt es mehrere Möglichkeiten, dies zu erreichen. Die einfachste und bevorzugte Methode ist aber, ein Bauteil mit mehreren Volumenkörpern zu konstruieren. Durch Boolsche Operationen kann man sicherstellen, dass die Volumenkörper sauber ineinanderpassen und sich nicht überschneiden. Werden anschließend die Volumenkörper einzeln ins STL-Format exportiert, ist die eingangs genannte Anforderung erfüllt: Beide Modelle beziehen sich im CAD-System auf dasselbe Koordinatensystem, und lassen sich somit auch in Cura sauber übereinander legen.
In der Grafik wird erkenntlich, wie die verschiedenen Filamente den Modellen zugewiesen und die Modelle dann zu einem Bauteil vereinigt werden können.
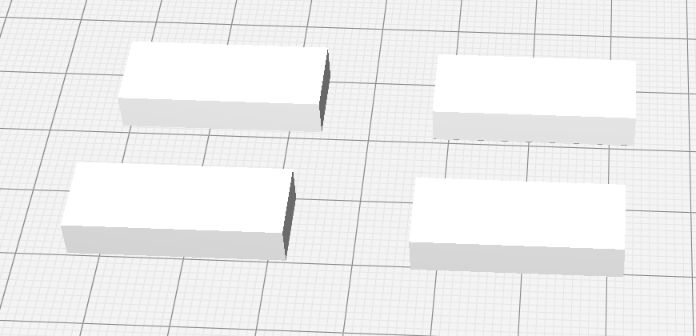
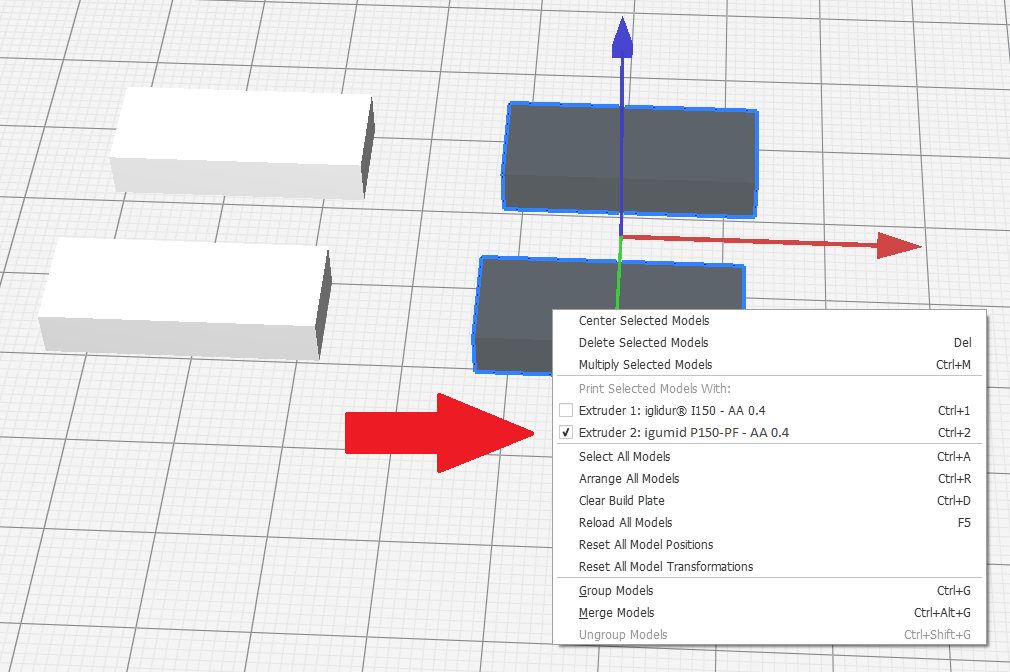
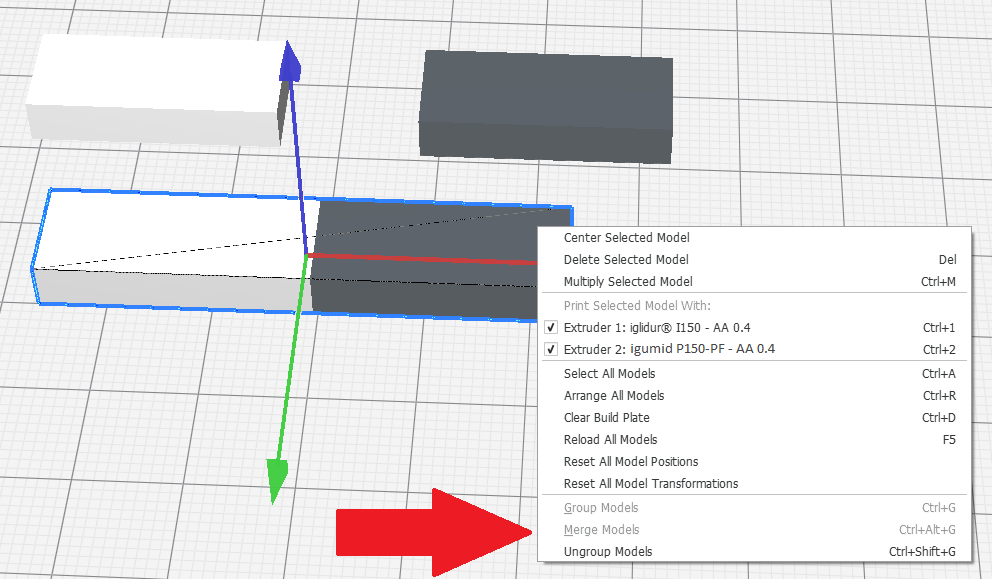
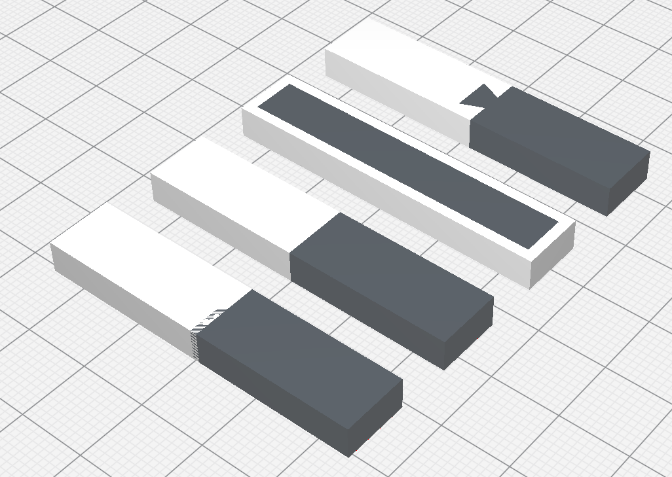
Verbindung der beiden Materialien
Wie bereits ausgeführt, lässt sich eine Verbindung zwischen zwei Materialien in einem Bauteil stoffschlüssig und formschlüssig herstellen. Eine formschlüssige Verbindung ist dabei selbstredend auch stoffschlüssig, bietet aber eine höhere Sicherheit gegen Versagen. Im Folgenden werden einige Beispiele für stoff- und formschlüssige Verbindungen mithilfe geeigneter Konstruktion und Umsetzung mit Cura gezeigt. Die einfachste, stoffschlüssige Verbindung ist der direkte Stoß ohne Überlappung. Formschlüssige Verbindungen lassen sich beispielsweise durch einen Schwalbenschwanz erzeugen – allerdings gibt es hier praktisch keine Grenzen bei der Auslegung, und oftmals wird die Geometrie ohnehin von der Anwendung vorgegeben.
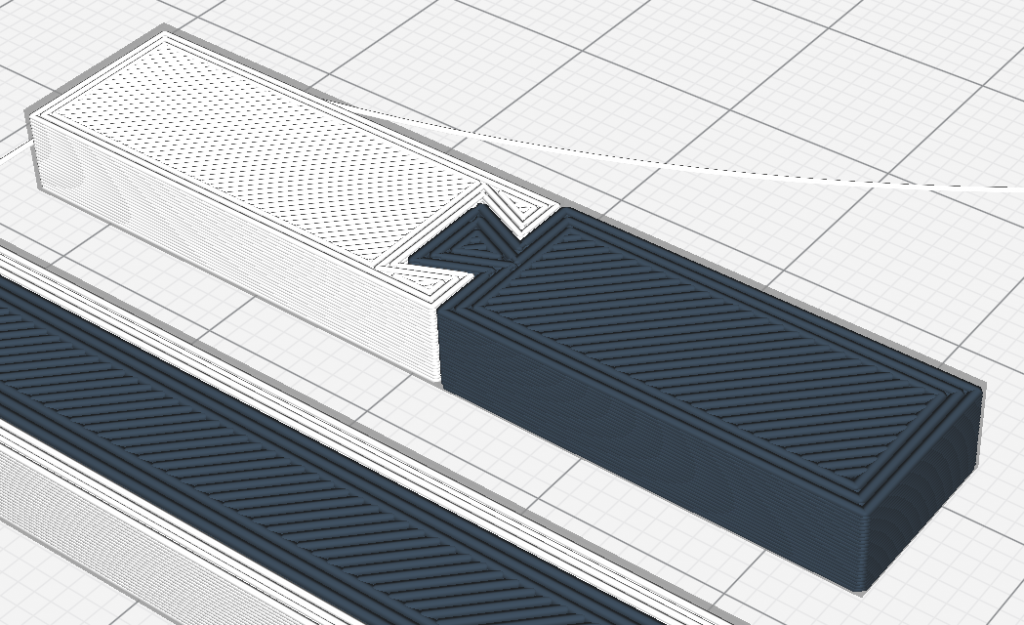
Tipp: Cura bevorzugt beim slicen (Erzeugung der Schichtgeometrie) in jeder Schicht abwechselnd das eine, dann das andere Material zuerst. Hierdurch kommt es, falls sich die Modelle überlappen, an der Grenzfläche zum in der Grafik erkennbaren Effekt: die Schichten überdecken sich abwechselnd miteinander, wodurch die Phasen ineinandergreifen und die Bindung deutlich verstärkt wird. Dieser Effekt lässt sich wohldosiert nutzen; so kann man im CAD-System die Volumenkörper „Null auf Null“ konstruieren und an den Stellen, an denen man eine Überlappung erzielen möchte, einen der Körper aufdicken, sodass sich die Modelle überlappen.
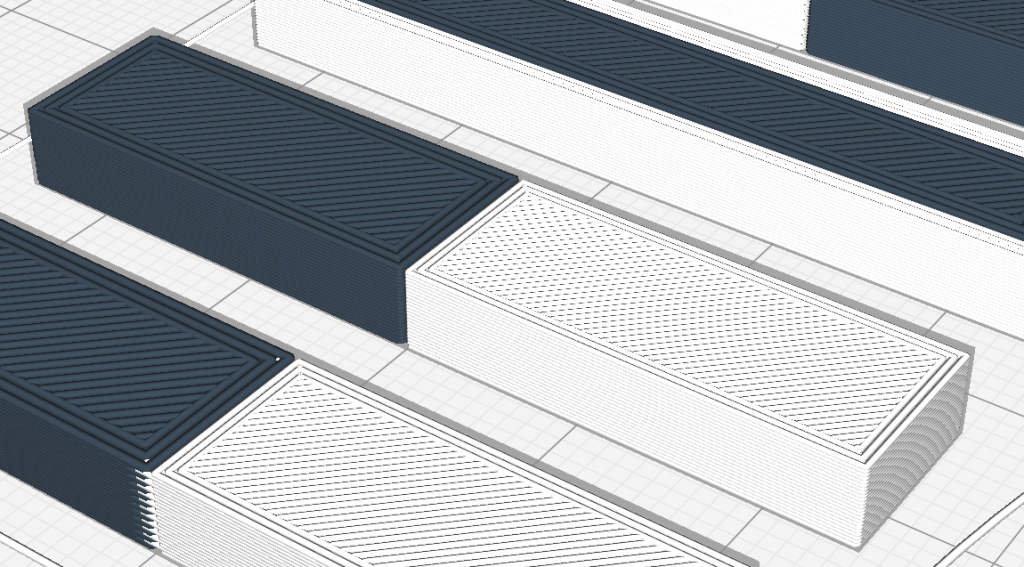
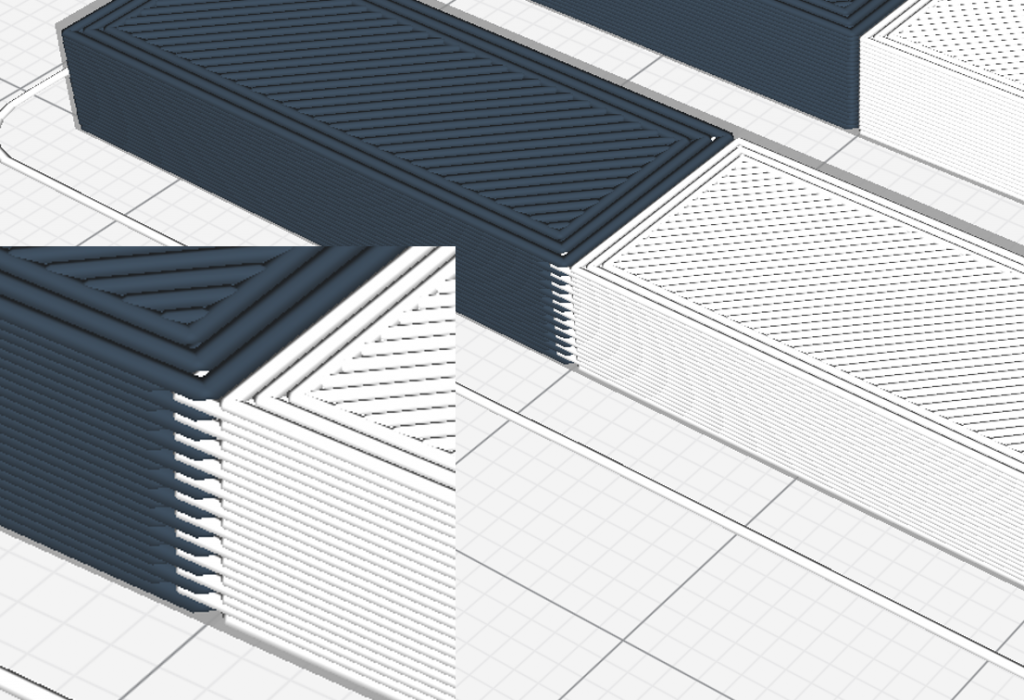
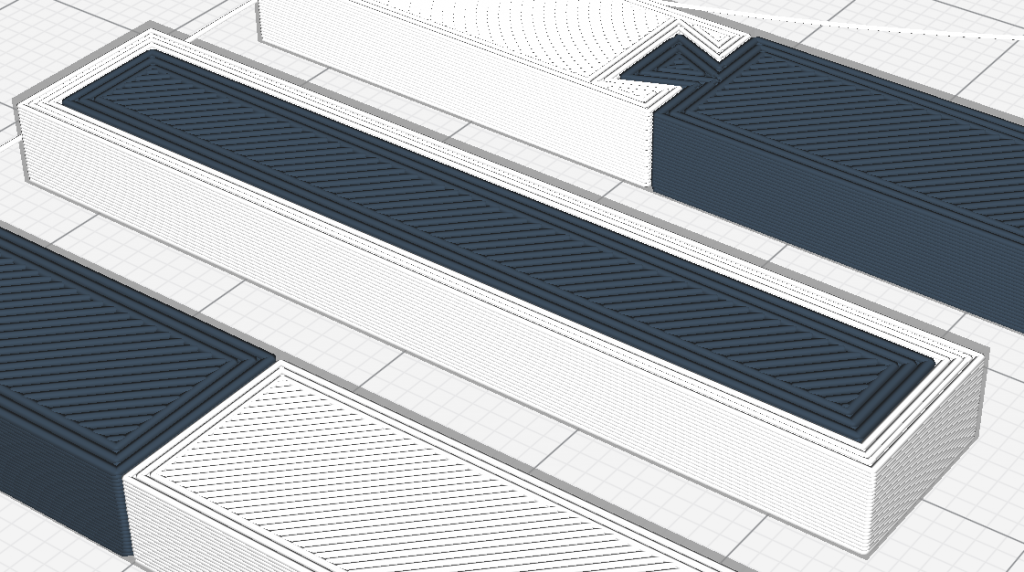
Ausführung im 3D-Druck
Denkbar einfach – wenn die in Cura ausgewählten Filamente entsprechend auf dem Ultimaker geladen sind, muss der Baujob einfach auf den Drucker übertragen werden. Es muss nichts weiter beachtet werden.
Anwendungsbeispiel aus der Praxis
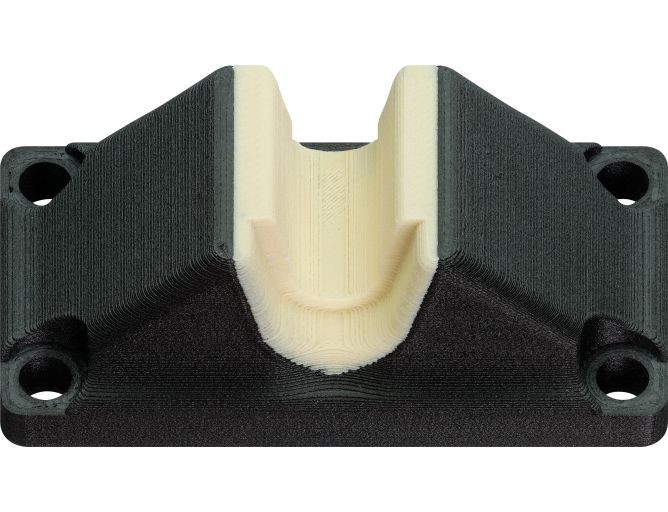
Beispielhaft abgebildet ist hier ein Lagerbock, auf dem eine Welle einfach entnehmbar gelagert ist (dies ist für die Anwendung praktikabel). Der Hauptkörper des Bauteils ist aus faserverstärktem Filament gefertigt, während die kritische Lagerfläche, auf der die Welle mit teils hohen Drehzahlen läuft, aus Tribo-Filament gefertigt ist. Die Lagerfläche ist unsichtbar mit einem umlaufenden Element zur formschlüssigen Verbindung beider Materialien versehen.
Multimaterial-3D-Druck im igus 3D-Druckservice
Sie haben schon eine Idee, wie Sie den Multimaterial-3D-Druck gewinnbringend einsetzen können, verfügen aber nicht über einen entsprechenden 3D-Drucker? Gerne möchten wir Ihnen bei der Umsetzung helfen. Zur Kombination mit unseren Tribofilamenten, die auf einem Ultimaker oder ähnlichen 3D-Druckern verarbeitet werden können, können wir zurzeit ein kohlefaserverstärktes Filament mit einer sehr hohen Steifigkeit im Vergleich zu Standardwerkstoffen, und weiterhin ein flexibles Filament mit einer Shore-Härte von 95 A verarbeiten.
The post Konstruktiontipps: Multi-Material-Bauteile aus dem 3D-Drucker first appeared on igus® Blog.
]]>The post Konstruktionsdaten zum Download: 3D-Hochtemperatur-Drucker selber bauen first appeared on igus® Blog.
]]>Für die Verarbeitung von hitzeresistenten Filamenten ist ein Hochtemperatur-3D-Drucker erforderlich, denn gewöhnliche 3D-Drucker können nicht die benötigte Bauraum- und Düsentemperatur produzieren. Allerdings sind die meisten auf dem Markt verfügbaren Hochtemperatur-Modelle sehr kostspielig. Daher haben wir Konstruktionsdaten* für einen Hochtemperatur-3D-Drucker zum Selberbauen zusammengestellt und bieten Sie zum Download an.

Einige der verschleißfesten tribofilamente von igus haben besondere mechanische Eigenschaften: Die daraus gefertigten Teile sind je nach Material brandhemmend, autoklavierbar, besonders belastbar und extrem verschleißfest. Allerdings erfordern diese Filamente besonders hohe Verarbeitungstemperaturen – und einen Hochtemperatur-3D-Drucker.
Um unseren Kunden den Zugang zu einem solchen Drucker zu erleichtern, hat unser FDM-Ingenieur Niklas Eutebach einen eigenen Hochtemperatur-Drucker aus kostengünstigen igus Komponenten konstruiert, getestet und die Konstruktionsdaten für alle Interessierten zur Verfügung gestellt. “Ein schönes Beispiel für unseren Low-Cost-Design-Gedanken“, so Tom Krause, Leiter Geschäftsbereich Additive Fertigung, zu dem von seinem Team neu entwickelten und gebauten Hochtemperatur-3D-Drucker.
Bilder zum Drucker


Eckdaten des Hochtemperatur 3D-Druckers
- Bauraumabmessungen: 160x145x150 mm
- Außenabmessungen ca. 450x450x500 mm
- Gewicht ca. 30-40 kg
- Heizsystem: Druckkopf: 40W Standard Heizkartusche E3D
- Drucktisch: Sonderanfertigung Mikanit-Heizelement zwischen zwei Stahlplatten,
- Bauraum: Backofenventilator und Backofenheizspirale (vgl. CAD-Baugruppe).
Aus dem Aufbau gelernt:
- Druckbettheizung nicht notwendig, da auch über den Bauraum aufgeheizt wird
- Alle Heizelemente direkt über DUET ansteuern
- Druckkopf: E3D v6 mit Titan-Heatbreak, Kupferblock, versch. Düsen 0,4-0,6 mm (Hartmetall), gekühlt via Druckluft
- Druckplatte: Drucktisch aus Stahl, Wechselplatten aus Aluminium, Bauteilhaftung mit verschiedenen Folien (z. B. iglidur RW370 und iglidur J350: PET-Folie)
- Isolierung Wärmekammer: Glasfaserdämmung an der Außenseite des Bauraums (in der Baugruppe ASM-Bauraum und ASM-Bauraum-Deckel); flexible Silikon-Glasfasermatten in den Schlitzen des Bauraums für die XY-Mechanik
- Druckparameter: z. B. iglidur RW370: Düsentemperatur 350 °C, Druckbett 200°C, Bauraum 180°C, Düsendurchmesser 0,4 mm, Schichtstärke 0,15 mm, Geschwindigkeit 30 mm/s, mit Raft
- Wärmeverteilung: Außentemperatur an der Isolierung ca. 80 °C, Gehäuse außen ca. 60°C, Schrittmotoren teilweise über Druckluft gekühlt (bisher nur die X-Achse); Bislang keine Probleme durch Überhitzung
- Steuerung des Druckers: DUET Ethernet, Heizung wird komplett über DUET geregelt
- Software: Simplify3D, Bauraumheizung über Makros
Schmierfreie und geräuscharme drylin Linearsysteme
Der von unserem Team gebaute Hochtemperatur-3D-Drucker basiert auf drylin W Schienenführungen und einer dryspin Steilgewindespindel aus Edelstahl in Kombination mit iglidur Spindelmuttern. Im drylin Sortiment finden sich günstige Komponenten, die aus den verschleißfesten iglidur-Kunststoffen bestehen und je nach Anwendungsfall über ausgeprägte Temperatur- und Medienbeständigkeit verfügen. In unserem Online-Shop finden sich ebenfalls weitere hitzebeständige Kunststoff-Bauteile wie Gleitlager, Kugellager, Kabelführungen und Kabel (auch fertig konfektionierte Energieführungssysteme von readychain).
*Bei den hier zur Verfügung gestellten Modellen und Zeichnungen handelt es sich um ein Beispiel für den Einsatz verschiedenster igus Bauteile in einem Hochtempertur-3D-Drucker bzw. in einer Hochtemperatur-Anwendung. Eine rechtlich verbindliche Zusicherung bestimmter Eigenschaften oder der Eignung für einen bestimmten Einsatzzweck kann nicht abgeleitet werden. igus übernimmt keinerlei Haftung für Schäden, die sich aus der Anwendung der Modelle, Zeichnungen und Produkte ergeben. Dementsprechend wird kein Support beim Aufbau dieses 3D-Druckers angeboten, da igus kein Hersteller von 3D-Druckern ist.
The post Konstruktionsdaten zum Download: 3D-Hochtemperatur-Drucker selber bauen first appeared on igus® Blog.
]]>The post Gleitlager aus Kunststoff mit WD-40 schmieren? Geht das? first appeared on igus® Blog.
]]>Vorweg: Wenn eine Lagerstelle oder ähnliches wirklich geschmiert, also gut gleitend und ohne Verschleiß laufen soll, gibt es bessere Schmiermittel als WD-40. WD-40 ist ein sogenanntes Kriechöl, das in kleinste Ritzen und selbst in stark korrodierte Zwischenräume eindringen kann. Es eignet sich daher vor allem dafür, zum Beispiel korrodierte bewegte Teile wieder beweglich zu machen. Ohne jetzt zu tief in die Materie einzusteigen: Mittel- bis langfristig funktioniert WD-40 nur bedingt als Schmierung. Es ist schlicht zu dünnflüssig und verflüchtigt sich zu schnell.
Dennoch hat WD-40 einen Nutzen für Gleitlageranwendungen. Denn: Vor allem Kunststoffgleitlager mit integrierte Festschmierstoffen – wie zum Beispiel iglidur® – entfalten ihre Laufeigenschaften häufig erst nach einer sogenannten Einlaufphase. In der Einlaufphase verteilt sich durch den ersten Verschleiß an der Lageroberfläche etwas mehr Festschmierstoff zwischen Lager und Welle. Die Spritzhaut verschwindet dabei. Das ganze findet im Bereich weniger µm statt. Dennoch ändert sich das Laufverhalten der Buchse. Während dieser Zeit kann es zum Quietschen kommen. Mit WD-40 beseitigt man dieses Quietschen und verbessert das Einlaufverhalten…..und es gibt natürlich auch Menschen, die so sehr auf WD-40 schwören, dass einfach pauschal alles damit eingesprüht wird :).

Diese Frage unterteilt sich eigentlich in zwei Fragen. Die eine – und in der Regel auch mit der ursprünglichen Frage gemeinte: Ist der Werkstoff beständig gegen WD-40? Diese Frage kann eigentlich generell durch die chemische Beständigkeit des Lagerwerkstoffes gegen WD-40 beantwortet werden. Hierzu gibt es im Idealfall Beständigkeitstabellen, die auf entsprechenden Auslagerungsversuchen basieren. Das bedeutet grob untechnisch formuliert, dass man die Gleitlager in ein Gefäß mit der Flüssigkeit legt, wartet und dann testet, wie sich die Eigenschaften verändert haben.

Die getesteten Kunststoff-Gleitlager sind beständig. Gut, und jetzt?
Wie in der Tabelle zu sehen ist, sind für die getesteten Werkstoffe die Kriterien für eine chemische Beständigkeit gegen WD-40 erfüllt. Klasse. Aber was bedeutet das für die Funktion als Gleitlager? Dazu haben wir uns einmal den Verschleiß angeschaut. Um die Anforderungen an ein zylindrisches Gleitlager möglichst realitätsnah zu simulieren, werden die Werkstoffe bei igus in richtigen Lagerstellen als Gleitlager getestet und anschließend auf ihren Verschleiß hin untersucht. Getestet wurden zwei verschiedene Szenarien. Einerseits Gleitlager aus iglidur® G und iglidur® J, die in WD-40 getränkt aufbewahrt und dann eingesetzt wurden und andererseits Gleitlager aus iglidur® G und iglidur® J, die initial (also einmalig bei der Montage) geschmiert wurden. Diese Werte wurden mit trockenlaufenden, also ungeschmierten Gleitlagern desselben Typs verglichen.

Fazit
Das beste Ergebnis brachten die initialgeschmierten Gleitlager. Dazu muss gesagt werden, dass die Initialschmierung wirklich großzügig ausgefallen ist. Die Lagerstellen waren regelrecht mit WD-40 getränkt. Die Buchsen zeigten auch nach 4 Tagen ununterbrochenem Lauf kaum Verschleiß. Die Lager, die vor der Montage in WD-40 aufbewahrt, aber nicht zusätzlich bei der Montage geschmiert wurden, zeigten ähnliche Verschleißraten wie die trocken laufenden Gleitlager. Das liegt daran, dass beide Lagerwerkstoffe wenig WD-40 aufgenommen haben und das wenige im Lager absorbierte WD-40 nur wenig Effekt hatte. Die beiden getesteten iglidur® Werkstoffe dienten als repräsentatives Beispiel der iglidur®-Produktpalette, um zu demonstrieren, dass iglidur® Gleitlager generell von einer Initialschmierung mit WD-40 profitieren können. Aber bevor ihr jetzt los lauft, eine große Dose WD-40 (oder andere Kriechöle eures Vertrauens) kauft, um damit großflächig alle iglidur® Gleitlager ein zu streichen: Das eingangs erwähnte Verflüchtigen des Öls hat einen weiteren Haken. Nachdem die Lagerstellen „eingetrocknet“ sind, bleibt ein gewisser klebriger Rest zurück. Dieser wirkt sich dann doch wieder potenziell negativ auf das Verschleißverhalten aus und kann zu Geräuschen oder höherem Verschleiß führen. Wie sich das genau darstellt, ist aber Stoff für einen weiteren Post.
…Unabhängig davon lässt sich dennoch das Eingangsstatement bestätigen: Das dritte Universalwerkzeug neben WD-40 und Panzertape sind iglidur® Gleitlager :).
PS: Der Vollständigkeit halber sei gesagt: iglidur® Gleitlager sind natürlich für den verschleißarmen Trockenlauf ausgelegt und optimiert. Das heißt: iglidur® Gleitlager laufen auch ohne WD-40 gut.
Haben Sie noch Fragen zum Thema? Gerne können Sie uns unverbindlich kontaktieren.
The post Gleitlager aus Kunststoff mit WD-40 schmieren? Geht das? first appeared on igus® Blog.
]]>The post 3D Drucker selber bauen first appeared on igus® Blog.
]]>3D Drucker aller Art konnte man letzte Woche in Frankfurt auf der Messe formnext bestaunen. Mehr als 25.000 Besucher und damit über 25% mehr Besucher als im Vorjahr strömten in die Hallen und zeigten wie aktuell die Themen 3D Drucker und additive Fertigung sind. Für Entwicklungen in den verschiedensten Industriebereichen von Automobil, Elektromobilität,Werkzeugmaschinenbau oder auch Medizin und Möbelbau.
Für diejenigen die einen 3D Drucker zu Hause nutzen war Frankfurt aufgrund der Produktentwicklungen, Foren und Vorträge die Plattform schlechthin. Und vor allem für die die demnächst einen 3D Drucker nutzen möchten hat sich an diesen Tagen die Frage gestellt
3D Drucker selber bauen?
Verwende ich einen fertigen Desktop 3D Drucker oder baue mir einen eigenen 3D Drucker? Und zwar so wie ich ihn brauche.
Aber …
- Welches Konzept möchte ich verwenden?
- Delta Aufbau oder klassischer kartesischer xyz Aufbau?
- Welche Komponenten eignen sich für den Aufbau?
- Welchen Druckraum brauche ich?
- Welche Teile sind wie wo schnell auch für den Privatanwender wo verfügbar und auch bestellbar?
- Alles in Einzelteilen oder doch Systeme wie Linearachsen mit Spindel oder Zahnriemen und Motor?
- Wie sieht es mit der Steuerung aus?
- Welches Filament will ich drucken?
- Wo finde ich Tipps?
- Wer unterstützt mich bei Fragen
Komponenten für alle im Onlineshop
Und für viele technische Fragen oder Herausforderungen bietet igus Lösungen ab Lager an. Für Home oder Professional. Ab Stückzahl 1, in 24 h lieferbar und ohne Mindestbestellwert bestellbar in einem komfortablen Onlineshop. Gerade für Endanwender und dem DIY Markt ist das eine tolle Sache. Passende Linearlager, eine bearbeitete Spindel schnell online konfiguriert und bestellt sind nur einige Beispiele.
Wir von igus freuen uns über jedes einzelne igus Bauteil in einem 3D Drucker. Eine Gewindespindel für die präzise Höhenverstellung des Druckbettes, eine Energiekette zur sicheren Führung der Leitungen, eine igubal® Koppelstange für die sphärische Bewegung des Druckkopfes im Delta 3D Drucker, ein Linearlager Rj4JP-01-08 das hilft den Drucker leiser und robuster zu machen. Jedoch eins bietet igus nicht an und das sind fertige 3D Drucker.

Ideen für den Eigenbau
Wenn Ihr uns auf Messen besucht seht ihr aber auf unseren Messeständen immer neue 3D Drucker die mit igus Komponenten aufgebaut worden sind. Und viele davon mit viel Mühe und Liebe zum Detail meistens zu Hause gebaut, als Hobby, in Vereinen oder als Studienarbeit. Wir freuen uns daher immer sehr die fertigen Ergebnisse, d.h. „eure“ 3D Drucker auch live in Aktion mit igus Tribo Filamenten zeigen zu dürfen und können. Ideen vorzustellen, warum weshalb welches Produkt eingesetzt worden ist und Erfahrungen zu der Verarbeitung der Tribo Filamente mit allen zu teilen. Eure 3D Drucker stehen oft im Fokus der igus® Besuchern, inspirieren und motivieren sie sich auch ihren eigenen 3D Drucker zu bauen.
3D Drucker Bausätze – Alles Open Source
Anbei möchte ich Euch ein paar interessante Links hierzu vorstellen.
- Für alle die sich entscheiden einen eigenen 3d Drucker zu Hause zu bauen oder als DIY Projekt im Rahmen von Ausbildung, Fortbildung, Studium konstruieren und betreuen.
- Für alle die nach Fotos, Stücklisten, Bezugsquellen, Tipps, Montageanleitungen und Erfahrungen mit den jeweiligen 3D Drucker suchen .
Alles online, alles open source
DIY 3D Drucker Bausatz Nummer 1 XXYZ Printer

Ein kartesischer Drucker als open source Quelle, für sehr genaue Druckergebnisse, Firma protoworx aus Frankfurt. Designer Thomas Kramm
Bauteilliste Link:
http://projectbuildr.de/project/view/id/12
DIY 3D Drucker Bausatz Nummer 2 Delta Kinematik

Kossel/Delta Kinematik des Fablabs Karlsruhe, für schnelle Druckgeschwindigkeiten. Designer Gerd Keller
Bauteilliste Link:
http://wiki.fablab-karlsruhe.de/doku.php?id=projekte:2015:hexagon_v2
3D Drucker für Hochtemperatur Filament iglidur® J350
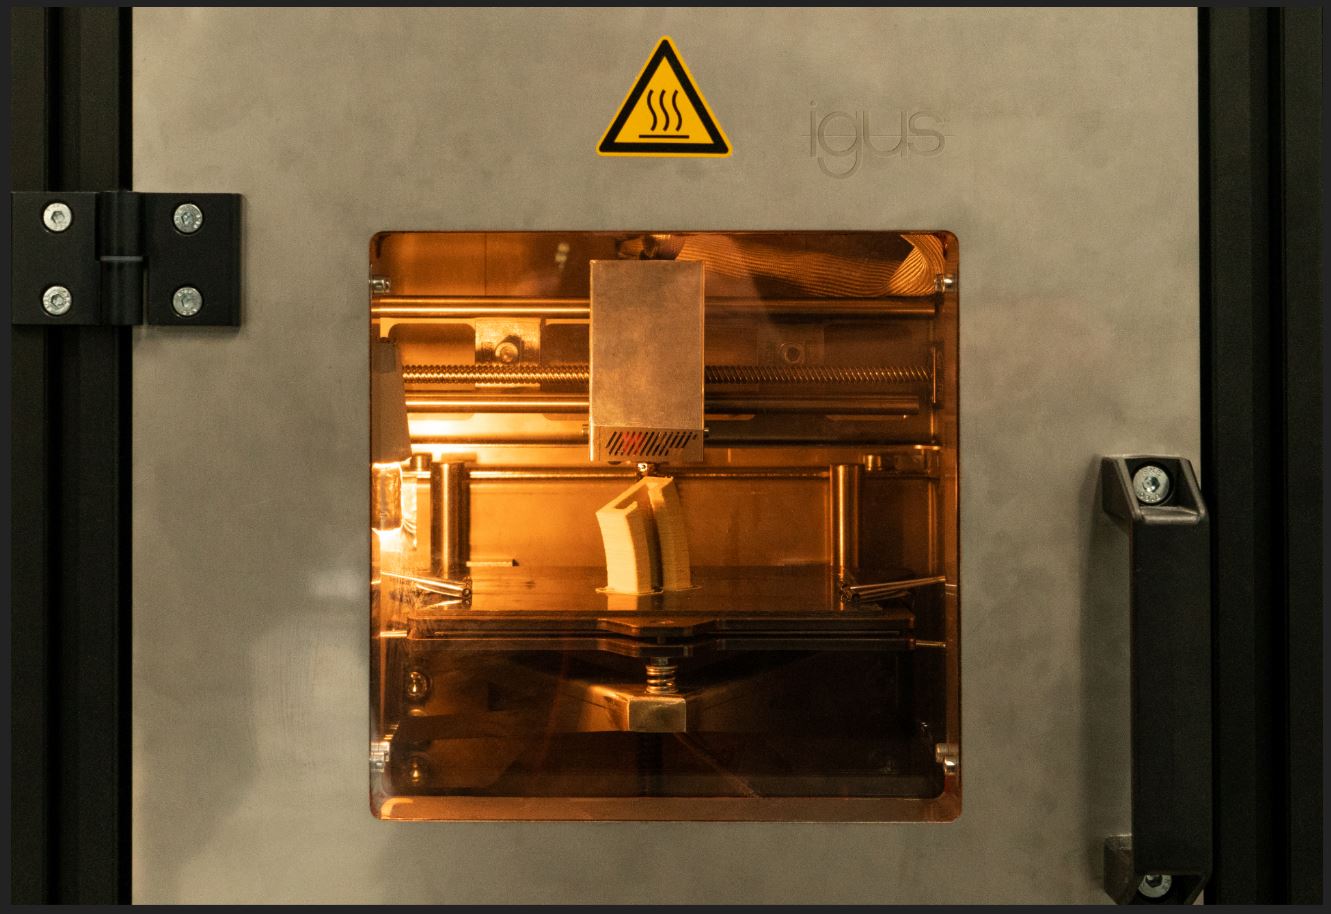
Die Stückliste für den DIY 3D Drucker für Hochtemperatur Filament iglidur® J350, den wir ganz aktuell auf der formnext gezeigt haben ist momentan in Bearbeitung und wird schnellstens „nachgeliefert“. Aber aktuelle Informationen findet ihr Ihr zum 3D Drucker und zum Filament unter folgendem Link:
Zum Schluss möchten wir uns beim Hackerspace Frankfurt insbesondere bei Thomas Kramm und bei Gerd Keller vom Fablab in Karlsruhe herzlich bedanken. Es macht immer Spaß mit Euch und wir freuen uns schon auf eure neuen Projekte mit igus!
PS.
Ein Tipp von uns zum Abschluss. Der brandneue igus® 3D Flyer ist ab sofort auch online verfügbar, einfach anklicken und downloaden!
https://www.igus.de/contentData/Product_Files/Download/pdf/DE_brochure_3D-print_web.pdf

The post 3D Drucker selber bauen first appeared on igus® Blog.
]]>The post Gleitlager Kürzen, Abdrehen, Aufreiben – Wie geht das? first appeared on igus® Blog.
]]>Bei metallischen Gleitlagern ist das nicht immer so einfach. Gerade bei den Verbundlagern, die aus Metallhülsen mit Gleitschicht bestehen, ist die Anpassung des Innendurchmessers nicht wirklich sinnvoll. Die Gleitschicht ist nur wenige hundertstel Millimeter dünn. Viel ist da nicht mit Aufreiben. Die übrigen Maße lassen sich dagegen mit Werkzeugen der Metallbearbeitung ändern. Etwas einfacher ist die Sache bei Gleitlagern aus Massiv- oder Sinterbronze oder Messing. Diese weicheren Metalle lassen sich besser bearbeiten und empfindliche Gleitfilme müssen auch nicht berücksichtigt werden.
Oft reicht schon ein scharfes Messer: Gleitlager aus Kunststoff
Noch einfacher sieht die Sache mit dem Gleitlager Kürzen dagegen bei Gleitlagern aus Kunststoff aus. Diese lassen sich teilweise sogar mit einem einfachen Küchen- oder Teppichmesser zurecht schneiden. (Etwas Geduld und Geschick vorausgesetzt). Bei zu langen Gleitlagern kann man sich so recht einfach kurzfristig helfen: Einfach das zu lange Gleitlager in die Aufnahmebohrung einpressen und den überstehenden Teil mit einem scharfen Messer abschneiden. Stören dagegen nur einige wenige Millimeter, kann auch schon ein Stück Schleifpapier Abhilfe schaffen.
Innendurchmesser zu klein?
Passt der Innendurchmesser nicht, kann der Innendurchmesser einfach aufgebohrt werden. Bei Gleitlagern aus Kunststoff oder geschmierten Metalllagern ohne Gleitschicht ist dies möglich, da das gesamte Material als Kontaktfläche dienen kann. Auch hier gibt es eine einfache und hemdsärmlige Variante: Gleitlager einpressen und den Innendurchmesser aufbohren. Beachten Sie jedoch, dass noch genügend Wanddicke des Lagers vorhanden ist. Zwar hat diese wenig Auswirkung auf die Tragfähigkeit des Lagers, wohl aber auf die Verschleißgrenze. Denn je mehr Material da ist, desto mehr Material kann verschleißen und somit das Verschleißbedingte Ableben des Lagers hinauszögern.

Vorsicht beim Aufreiben: Kunststoff ist nicht gleich Kunststoff!
Doch Obacht: Kunststoff ist nicht gleich Kunststoff. Manche Kunststoffe sind nach dem Bearbeiten rauer als vorher und generell etwas schwerer zu bearbeiten. Das liegt daran, dass manche Kunststoffe zusätzlich faserverstärkt sind. Glas- oder Kohlefasern unterschiedlicher Dicke und Länge werden manchen Kunststoffen beigemischt um die mechanischen Eigenschaften – zum Beispiel die Tragfähigkeit – zu verbessern. Diese treten bei der Bearbeitung hervor und brechen, was für eine raue Oberfläche sorgt. Das führt wiederum zu erhöhter Reibung und Verschleiß. Im Betrieb ändert sich das über die Zeit, da sich diese Fasern während der Einlaufphase glätten, lösen oder wieder im Material einbetten. Diese Probleme können Sie aber auch gleich ganz vermeiden, wenn Sie vor der Montage der Welle einfach eine dünne Schicht Schmierfett auftragen. Das Fett verringert die Reibung bis das Lager „eingelaufen“ ist.
Wenn der Außendurchmesser zu groß ist
Ist der Außendurchmesser eines Lagers zu groß ist es am sinnvollsten, diesen auf einer Drehmaschine abzudrehen. Da hier weder besondere Werkzeuge noch aufwändige Programmierungen nötig sind, gestaltet sich dieser Prozess unkompliziert. Auch eine rauere Oberfläche ist kein Problem. Bei aufgerautem Außendurchmesser kann der Einpressvorgang zur Montage zwar etwas mehr Kraft erfordern, gleichzeitig ist aber auch der Presssitz besser. Das Lager rutscht weniger leicht aus der Aufnahmebohrung. Dieser Arbeitsschritt – ebenso wie die vorher genannten gehören zum Standardrepertoire eines jede Metall- oder Kunststoffbearbeiters. Hersteller wie igus® bieten diesen Service auch gleich mit an – falls das angebotene Abmessungsprogramm nicht ausreicht.
3 mal abgeschnitten und noch zu kurz
Und als kleiner Zusatztipp am Rande: Wenn Sie es mit dem Gleitlager Kürzen übertrieben haben oder der eingangs erwähnte Lieferant nur viel zu kurze Gleitlager anbietet: Montieren Sie doch einfach eine entsprechende Anzahl kürzerer Gleitlager hintereinander. Gerade die einfach aufzubohrenden Kunststoffgleitlager eignen sich gut um hintereinander eingepresst und anschließend präzise aufgebohrt zu werden um möglichst wenige Ausrichtungsfehler zu garantieren. Aber auch unbearbeitet ist dieser „Trick“ schon eine sehr praktische Lösung.
Und wenn alles nichts hilft oder die Maße der Buchse zu klein sind… Manche Hersteller von Kunststoffgleitlagern bieten Halbzeuge in runder oder kantiger Form an. Diese stellen vor allem für mittelgroße Stückzahlen eine günstige Alternative zu anderen Verfahren wie 3D-Druck und Sintern dar und erlauben eine breitere Palette an Werkstoffen bei gleichzeitig großer Gestaltungsfreiheit.
The post Gleitlager Kürzen, Abdrehen, Aufreiben – Wie geht das? first appeared on igus® Blog.
]]>